Guía técnica · Reconstrucción profesional de turbos
Descubre cómo se reconstruye un turbocompresor: maquinaria, limpieza, equilibrado VSR, calibración, controles de calidad y certificaciones verificables.
La reconstrucción de turbos, también conocida como restauración de turbocompresores, es un proceso de ingeniería de precisión que permite recuperar una unidad usada siempre que sus componentes principales sean técnicamente aprovechables. No consiste en limpiar la carcasa y cambiar un par de juntas: exige diagnosticar el origen de la avería, inspeccionar cotas, sustituir elementos desgastados, equilibrar el conjunto rotativo y verificar su funcionamiento. Conocer las fases y la maquinaria empleada ayuda a distinguir un turbo reconstruido profesionalmente de una simple reparación superficial.
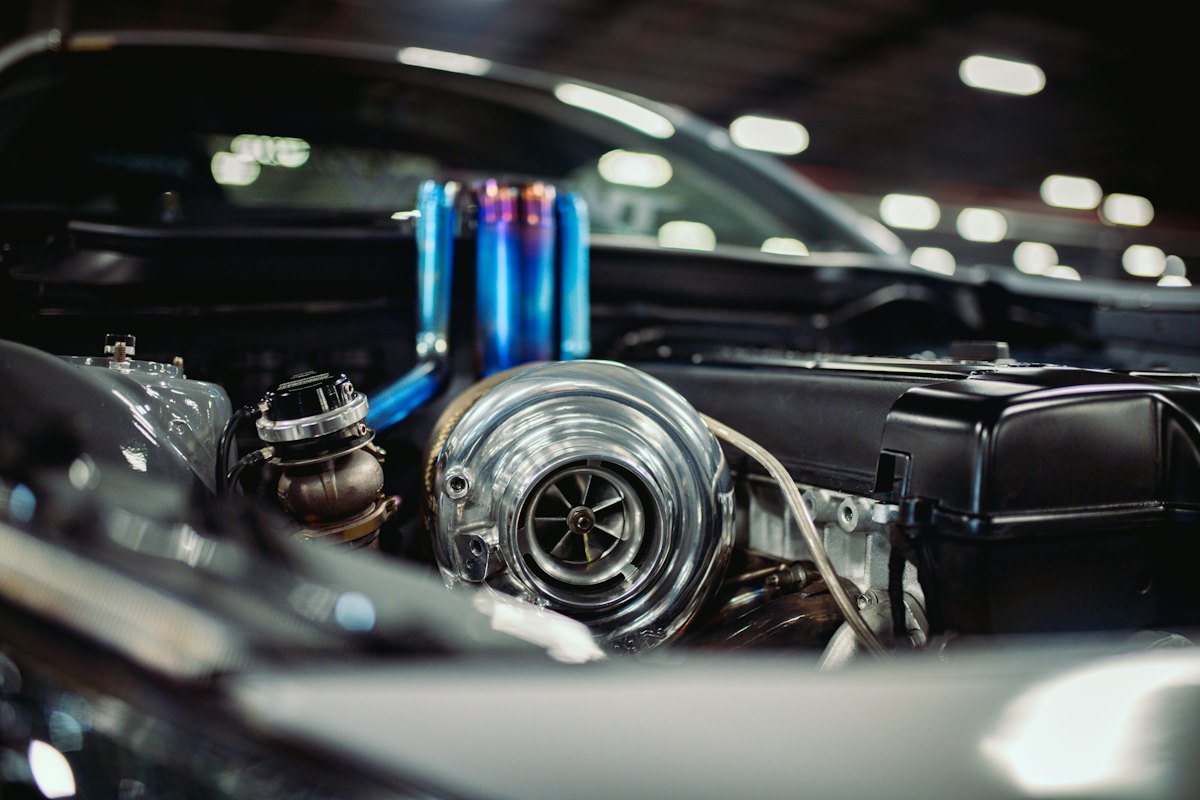
1. Reconstrucción de turbos: recepción y diagnóstico inicial
El trabajo comienza identificando la referencia exacta del turbocompresor y su aplicación. Se anotan número de serie, configuración de geometría variable o válvula de descarga, estado del actuador y síntomas comunicados por el cliente: pérdida de potencia, humo, silbidos, consumo de aceite o sobrepresión. Se examinan las conexiones de engrase, admisión y escape, buscando restos de carbonilla, cuerpos extraños y huellas de sobrecalentamiento. También se comprueba el juego del eje según el procedimiento del fabricante; una apreciación manual aislada no basta para emitir un diagnóstico. Es esencial determinar por qué falló la unidad, porque instalar un turbo reconstruido sin corregir una obstrucción de lubricación, una fuga de admisión o una contaminación del motor puede provocar otra rotura.
2. Desmontaje y clasificación de componentes
El turbocompresor se desmonta de forma controlada, documentando las posiciones de los elementos y separando carcasas, sistema de geometría variable, actuador y cartucho central o CHRA. Los componentes se clasifican para evitar mezclas entre referencias y conservar su trazabilidad. Se inspeccionan rueda compresora, eje con turbina, cuerpo central, alojamientos, anillos, casquillos y superficies de contacto. Las piezas con fisuras, deformaciones, pérdida de material o daños incompatibles con las tolerancias se descartan. Los tornillos, juntas, retenes y elementos de un solo uso se reemplazan cuando lo indican las especificaciones técnicas.
3. Limpieza industrial: de la carbonilla a la inspección
La limpieza se adapta al material y al nivel de suciedad. Pueden emplearse lavadoras acuosas de piezas, equipos de ultrasonidos y sistemas de limpieza por proyección de medios apropiados, siempre evitando dañar superficies críticas, pasos de aceite, álabes y sensores. Las carcasas de escape acumulan carbonilla y depósitos sometidos a altas temperaturas; las de admisión requieren eliminar aceite y partículas sin dejar residuos abrasivos. Una vez limpias, las piezas se secan, se desobstruyen los conductos y se inspeccionan visualmente. Una pieza de aspecto brillante no es necesariamente reutilizable: después de la limpieza siguen siendo obligatorios los controles de desgaste, fisuras y dimensiones.
4. Medición dimensional y comprobación de fisuras
El especialista utiliza micrómetros, calibres, alesómetros, comparadores y, cuando procede, sistemas de inspección de mayor precisión. Se verifican holguras radiales y axiales, desgaste de apoyos, diámetros, concentricidad y estado de superficies. Las tolerancias no son universales: dependen de la referencia, el diseño del rodamiento y la documentación técnica del fabricante. En carcasas y piezas susceptibles de agrietarse pueden utilizarse ensayos no destructivos compatibles con el material, por ejemplo líquidos penetrantes. Si una geometría variable presenta desgaste de ejes, agarrotamientos o álabes dañados, debe repararse conforme a especificaciones o sustituirse; no basta con dejar el mecanismo visualmente limpio.
5. Sustitución de piezas y montaje del cartucho central
Una reconstrucción rigurosa incorpora los elementos nuevos que correspondan a la avería y al procedimiento aprobado: cojinetes, casquillos, anillos de estanqueidad, arandelas de empuje, juntas y tornillería, además de eje o rueda cuando sea necesario. Se comprueba la compatibilidad de cada recambio con la referencia exacta. El ensamblaje del CHRA se realiza con herramientas adecuadas, pares de apriete documentados y condiciones de limpieza exigentes. Las superficies y canales de lubricación deben quedar libres de partículas; se aplica lubricación de montaje según la especificación. Manipular incorrectamente una tuerca del eje, intercambiar ruedas incompatibles o reutilizar piezas fatigadas puede arruinar el equilibrio y la durabilidad.
6. Equilibrado del rotor y prueba a alta velocidad
El equilibrado es una de las fases más importantes. Primero puede utilizarse una equilibradora de baja velocidad para evaluar y corregir el desequilibrio de componentes rotativos de acuerdo con el método aplicable. Después, el CHRA ensamblado se verifica en una máquina de equilibrado a alta velocidad o VSR, que hace girar el conjunto en condiciones controladas y registra vibraciones y comportamiento de lubricación. Se comprueba que las señales queden dentro de los límites establecidos para esa referencia. No todos los turbos emplean idénticas velocidades, presiones o estrategias de equilibrado. El informe de la máquina debe asociarse a la unidad concreta, no limitarse a una afirmación genérica de que ha sido equilibrada.
7. Calibración de geometría variable y actuadores
En los turbos de geometría variable se revisa el desplazamiento de los álabes y la posición del anillo de regulación. Los bancos de flujo permiten ajustar el paso de gases o sus parámetros equivalentes de acuerdo con las curvas y puntos de referencia de la aplicación. Cuando existe un actuador neumático, se verifica su respuesta con equipos de presión o vacío calibrados; en actuadores electrónicos, se utilizan bancos o herramientas de diagnóstico compatibles para comprobar recorrido, posición y comunicación. Ajustar de oído, por intuición o únicamente mediante la longitud de la varilla puede causar falta de presión, sobrepresión y fallos recurrentes. La calibración se hace siguiendo procedimientos específicos y sin alterar topes sellados sin autorización técnica.
8. Ensayos finales de estanqueidad y funcionamiento
Con el turbo ensamblado se revisan pares de apriete, integridad de carcasas, libre movimiento, conexiones y limpieza de los conductos. Según el equipo y el tipo de unidad, se realizan pruebas de estanqueidad, control del actuador y mediciones finales de vibración y caudal. Deben registrarse los resultados relevantes, identificando la referencia y el número de trabajo. La comprobación en banco no reproduce necesariamente todas las condiciones del motor; por eso el montaje posterior exige verificar aceite, retorno, admisión, escape, ventilación del cárter y causa inicial del fallo. Un informe de ensayo sólido proporciona evidencias objetivas de conformidad, no una promesa de ausencia absoluta de averías.
9. Controles de calidad, trazabilidad y certificaciones
Un sistema serio de calidad incluye criterios escritos de aceptación y rechazo, instrumentos calibrados, control de recambios, identificación del operario, hojas de proceso y registro de las pruebas finales. La trazabilidad permite relacionar una unidad concreta con sus componentes, ajustes y resultados. La norma ISO 9001 se refiere a un sistema de gestión de calidad de una organización: no certifica automáticamente cada turbocompresor. Del mismo modo, disponer de máquinas modernas o de un informe VSR no equivale por sí solo a una certificación de producto. Es correcto hablar de pruebas documentadas y procesos conforme a especificaciones cuando existe evidencia; solo debe afirmarse que un taller o producto está certificado cuando se puede mostrar el certificado vigente, su entidad emisora y su alcance.
10. Reconstrucción de turbos: cómo reconocer un trabajo de calidad
Antes de comprar conviene comprobar que la referencia coincide con el vehículo, que se documentan los componentes sustituidos y que existen controles de equilibrado y calibración adecuados. También es recomendable solicitar información sobre la garantía, las condiciones de devolución de la unidad antigua y las instrucciones de instalación. Un precio atractivo pierde sentido si el turbo no ha sido diagnosticado correctamente o no se han corregido las causas que dañaron al anterior. El proveedor responsable explica qué se ha verificado y qué depende del estado del motor y del montaje profesional.
Preguntas frecuentes
¿Reparar y reconstruir significan lo mismo? No siempre. Una reparación puede centrarse en una avería concreta; una reconstrucción profesional implica revisar el conjunto y sustituir los elementos no conformes.
¿Es obligatorio equilibrar un turbo reconstruido? El conjunto rotativo necesita una verificación de equilibrado apropiada a su diseño y al trabajo realizado, siguiendo las especificaciones aplicables.
¿Un turbo reconstruido tiene certificación ISO? ISO 9001 puede certificar el sistema de gestión de un taller, pero no cada turbo individual. Solicita evidencias concretas de ensayos y acreditaciones.
Conclusión
La reconstrucción de turbos con garantías técnicas requiere diagnóstico, limpieza, metrología, recambios compatibles, equilibrado, calibración y documentación. La maquinaria es importante, pero también lo son el criterio del técnico y los límites establecidos por el fabricante. Si necesitas identificar tu referencia, consulta nuestra guía para identificar un turbo; antes de montarlo, revisa los trabajos previos de lubricación y limpieza y nuestra guía de instalación.